


Proces formiranja direktno utiče na strukturni integritet Q235NH Corten Steel-a, kvalitet površine i otpornost na koroziju. Zahvaljujući niskom sadržaju ugljika i dobroj duktilnosti, Q235NH je kompatibilan s većinom uobičajenih procesa hladnog i vrućeg oblikovanja-ali izbor ovisi o debljini ploče, složenosti oblikovanja i zahtjevima projekta. Koji procesi hladnog i toplog oblikovanja su pogodni za to? Na osnovu svojstava materijala i industrijske prakse, osnovni zaključak je jasan:Q235NH se dobro prilagođava i hladnom i toplom oblikovanju; tanke ploče favoriziraju hladno oblikovanje radi efikasnosti, dok debele ploče ili složeni oblici zahtijevaju toplo oblikovanje kako bi se izbjeglo pucanje. Ispod je sažeta, djelotvorna analiza.

Ključna pozadina: Osnova formabilnosti Q235NH
Dobra formabilnost Q235NH proizlazi iz njegovog hemijskog sastava i mehaničkih svojstava:
Nizak sadržaj ugljika (manji ili jednak 0,18%) i kontrolirani nivoi nečistoća smanjuju lomljivost, omogućavajući plastičnu deformaciju bez pucanja.
Stopa izduženja veća od ili jednaka 21% (po GB/T 4171) osigurava da materijal može izdržati savijanje, valjanje i štancanje bez trajnog oštećenja njegove strukture.
Zaštitni elementi za{0}}oblikovanje patine (Cu, Cr) ne utječu značajno na oblikovnost, održavajući obradu u skladu s uobičajenim -čelikom s niskim udjelom ugljenika.
Hladno oblikovanje: pogodno za tanke ploče i jednostavne oblike
Hladno oblikovanje (obrada na sobnoj{0}temperaturi) čuva kvalitet površine Q235NH i izbjegava oštećenje patine, idealno za tanke ploče i neke-kompleksne komponente:
Primjenjiv opseg: Ploče debljine manje od ili jednake 16 mm; uobičajeni procesi uključuju savijanje, valjanje, štancanje i striženje. Pogodno za dekorativne obloge, zaštitne ograde i male zakrivljene komponente.
Ključne operativne tačke: - Radijus savijanja: Minimalno 1,5 puta debljina ploče (npr. ploča od 10 mm treba radijus većeg od ili jednak 15 mm) kako bi se spriječilo pucanje rubova. - Nisko-ograničenje temperature: Izbjegavajte hladno oblikovanje na manjem ili jednakom 0 stepeni -smanjuje se duktilnost, rizik od pukotine pri duktilnosti; prethodno zagrijati na 20-50 stepeni ako radite u hladnom okruženju. - Obrada nakon oblikovanja: Nije potrebna toplinska obrada za jednostavne oblike; lagano izbrusiti rubove kako bi se izbjegla koncentracija korozije.
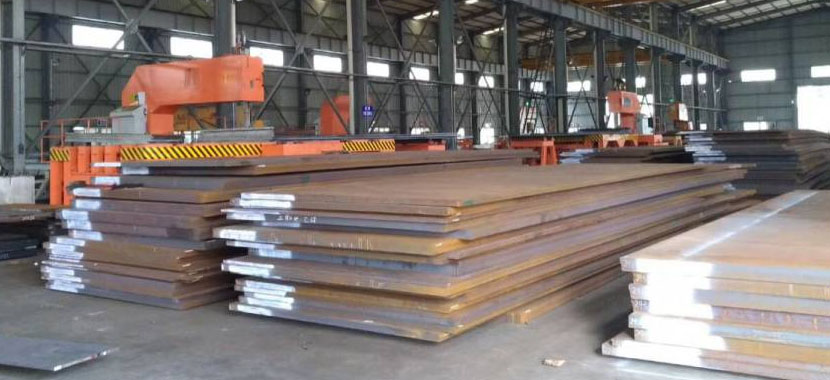
Vruće oblikovanje: Pogodno za debele ploče i složene oblike
Vruće oblikovanje (obrada na visokim temperaturama) poboljšava duktilnost Q235NH, smanjujući silu formiranja i rizik od pucanja debelih ploča ili složenih struktura:
Primjenjiv opseg: Ploče debljine >16 mm; uobičajeni procesi uključuju vruće savijanje, vruće valjanje i vruće kovanje. Pogodno za nosače mostova, školjke rezervoara za skladištenje i velike zakrivljene strukturne komponente.
Ključni operativni parametri: - Temperatura grijanja: 800-1100 stepeni (područje austenita), gdje je duktilnost optimalna; izbjegavajte prekoračenje 1150 stepeni da biste spriječili grubo zrno i površinsku oksidaciju. - Metoda hlađenja: Hlađenje zrakom na sobnu temperaturu (prirodna normalizacija) kako bi se održala žilavost; izbjegavajte brzo hlađenje vodom, što uzrokuje stvrdnjavanje i krhkost. - Vrijeme formiranja: Kompletno oblikovanje u rasponu od 700-1100 stepeni; ispod 700 stepeni, duktilnost naglo opada, povećavajući poteškoće deformacije.
Obrada nakon-obrada i zaštita od korozije
Pravilna obrada nakon{0}}obrada osigurava da Q235NH zadrži svoju otpornost na koroziju i strukturnu stabilnost:
Obrada površine: Uklonite naslage kamenca i oksida sa vruće-oblikovanih dijelova pjeskarenjem ili kiselinom; hladno{1}}oblikovanim dijelovima je potrebno samo uklanjanje neravnina-izbjegnite prekomjerno brušenje koje oštećuje osnovni metal.
Održavanje patine: Ostavite formirane dijelove da prirodno oksidiraju na otvorenom kako bi formirali zaštitnu patinu; nemojte odmah nanositi anti-premaze protiv korozije (sačekajte 1-3 mjeseca za stabilizaciju patine).
Ispravka: Za manje deformacije nakon oblikovanja, koristite ispravku na hladno za tanke ploče i nisku{0}}temperaturu (manju od ili jednaku 600 stepeni) vruću korekciju za debele ploče.
Uobičajene greške koje treba izbjegavati
Preoblikovanje hladnih ploča: Prekoračenje minimalnog radijusa savijanja ili ponovljena hladna deformacija uzrokuje mikropukotine, smanjujući žilavost.
Podgrijavanje za vruće oblikovanje: Obrada ispod 800 stepeni dovodi do prevelike sile oblikovanja i površinskih pukotina.
Brzo hlađenje nakon vrućeg oblikovanja: hlađenje vodom ili prisilnim zrakom izaziva zaostalo naprezanje i lomljivost, što utiče na-dugotrajni rad.
Ukratko, Q235NH Corten Steel je kompatibilan sa procesima hladnog i vrućeg oblikovanja. Tanke ploče i jednostavni oblici imaju koristi od hladnog oblikovanja za efikasnost i kvalitet površine, dok se debele ploče i složene strukture oslanjaju na toplo oblikovanje radi sigurnosti. Praćenje smjernica za temperaturu, radijus i post{3}}obradu osigurava da formirane komponente zadrže inherentnu žilavost i otpornost na koroziju Q235NH.


